DINSEN Metaller forpliktet til metallbearbeiding og rustfrie stålprodukter. Selskapet er dyktig i ulike metallbearbeidingsprosesser og har oppnådd bemerkelsesverdige resultater innen forskning, utvikling og produksjon av festeprodukter, klemmer, skjøter, koblinger, rør og beslag i rustfritt stål, osv. Selskapet bringer metallprodukter av høy kvalitet til markedet og har etablert et godt omdømme i bransjen med sin høye produktkvalitet og utsøkte håndverk.
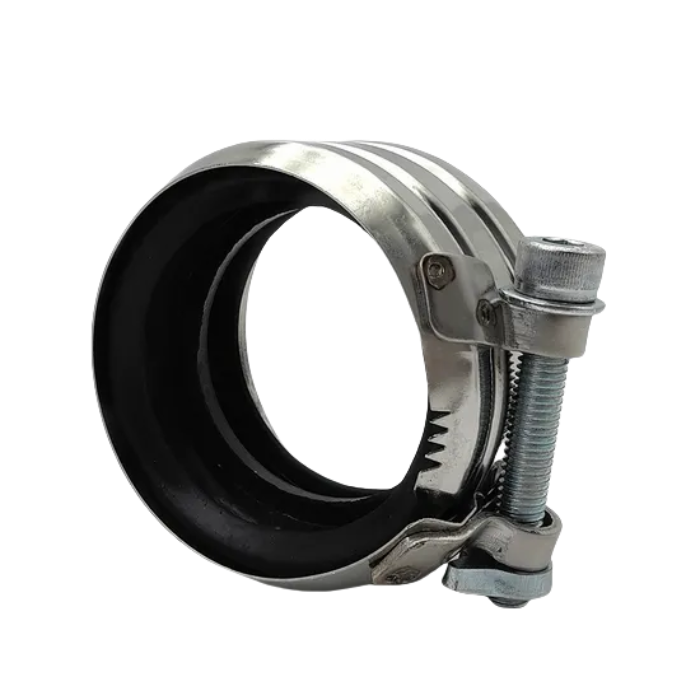
Metallbearbeiding, med klemmeprodukter som eksempel
1. Råmateriale
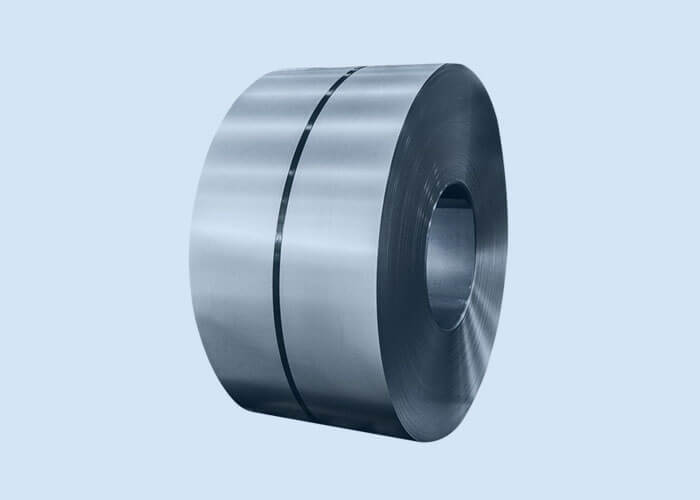
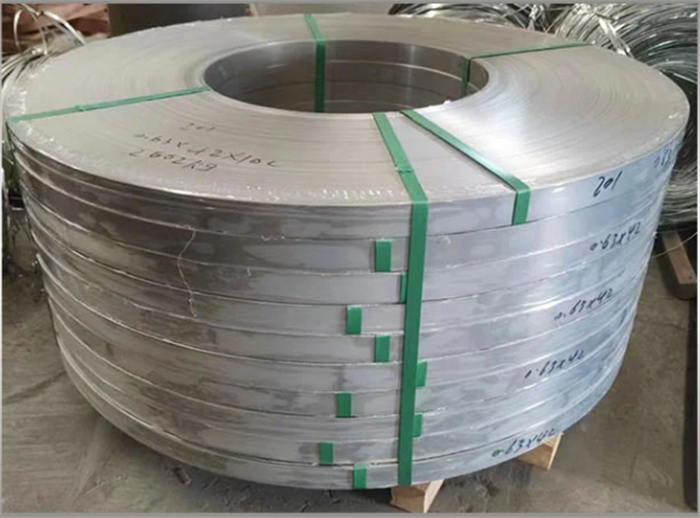
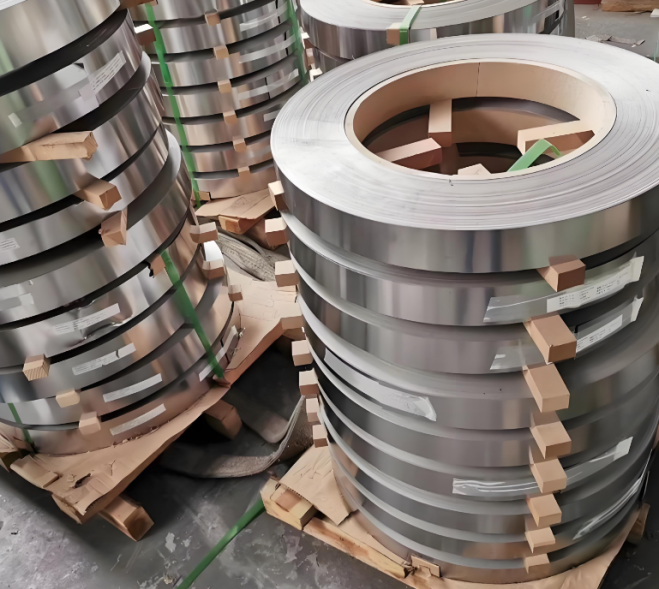
Valg av råmateriale: Vanlige materialer er rustfritt stål (som 304, 316), karbonstål (Q235) eller galvanisert stålbånd, som kan velges i henhold til korrosjonsbestandighet, styrke og kostnadskrav.
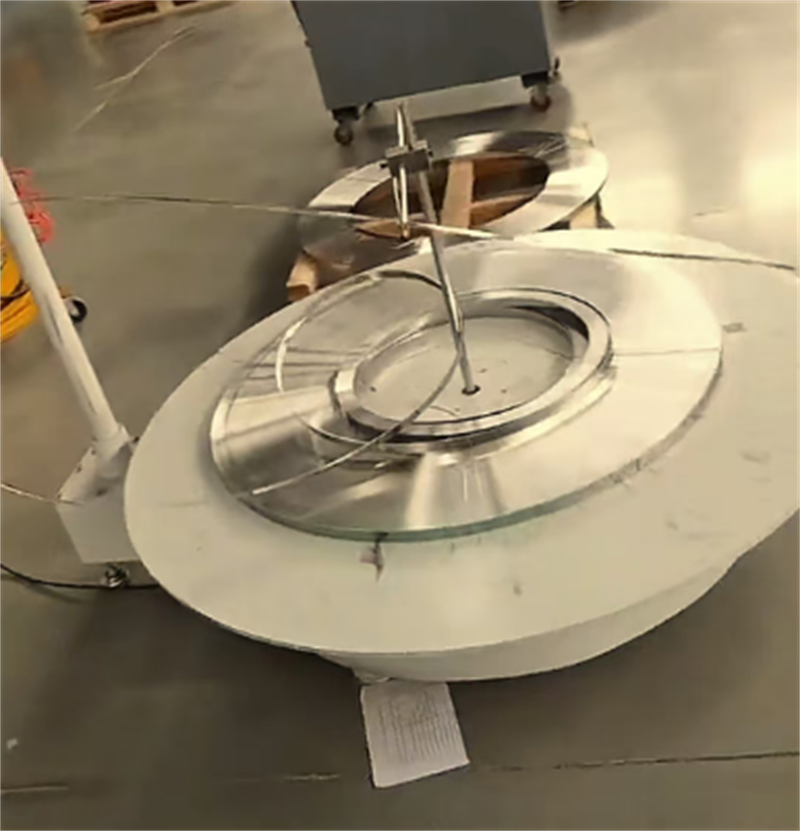
Skjæring av stålbånd: Den store stålbåndet kuttes i ønsket bredde (for eksempel 10 mm, 12 mm) av en skjæremaskin for å sikre dimensjonsnøyaktighet og kantflathet.
2. Stempling
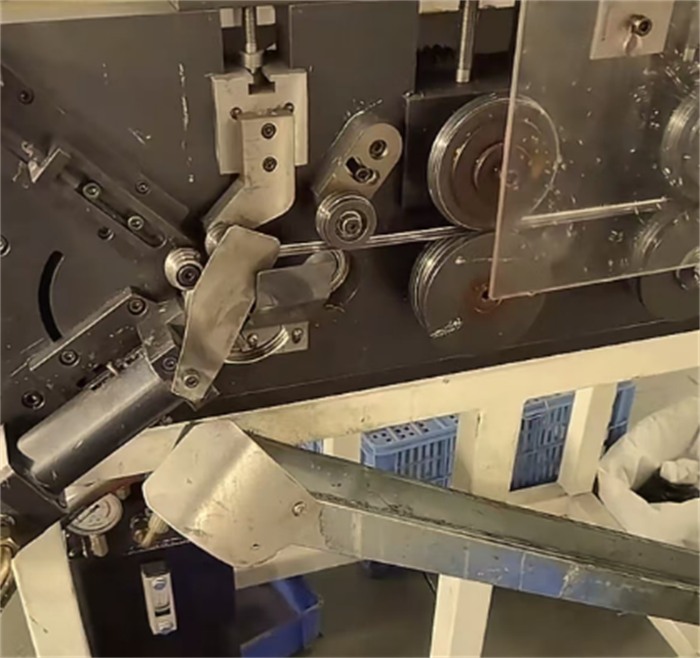
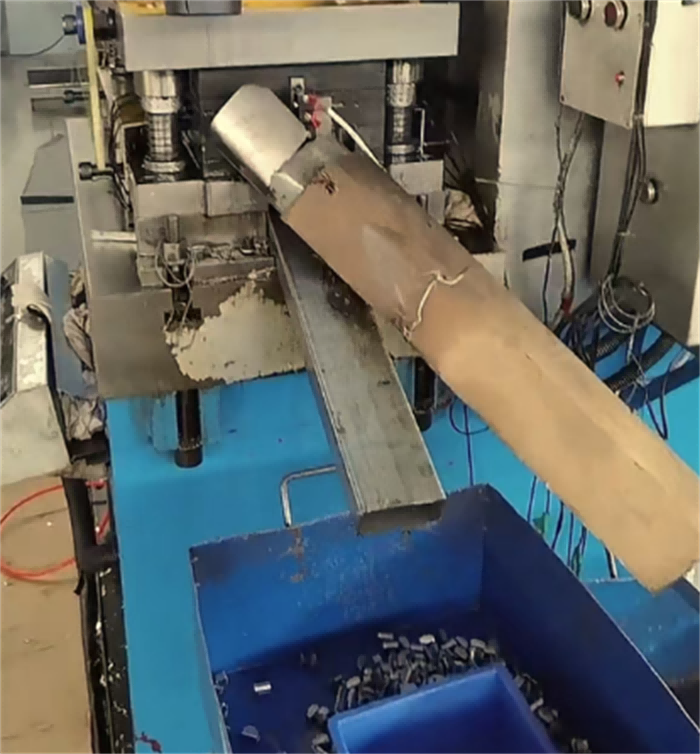
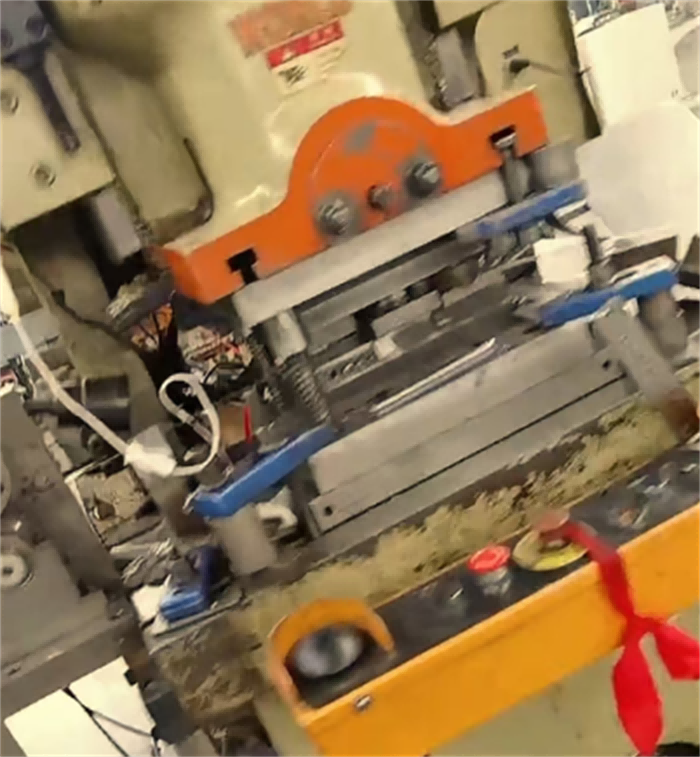
Design av stemplingsdyser: Design dysen i henhold til typen halsklemme (for eksempel ormetype, boltetype) for å stanse ut halsklemmehuset (stålbelte), låseøre, gjengehull og andre strukturer.
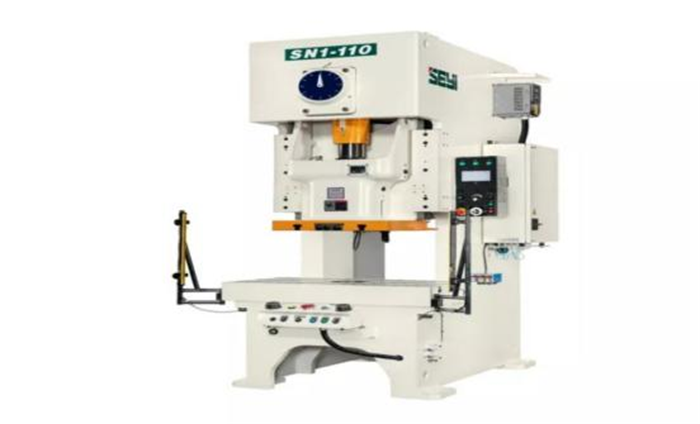
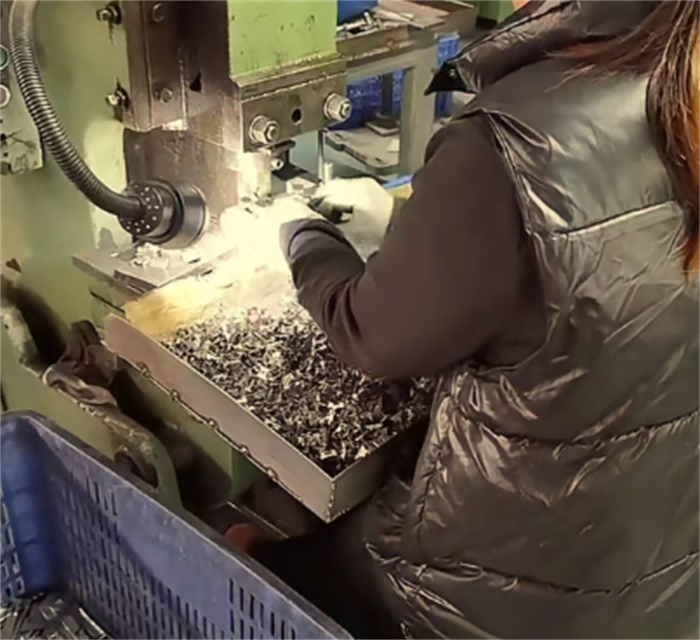
Stempling av stålbelte: Bruk en stansepresse og en kontinuerlig dyse til å stemple stålbeltet til et ringbelte med tannmønstre (for å forbedre friksjonen) og bearbeid låsemekanismen (for eksempel spor for snekkegir eller bolthull).
3. Sveising
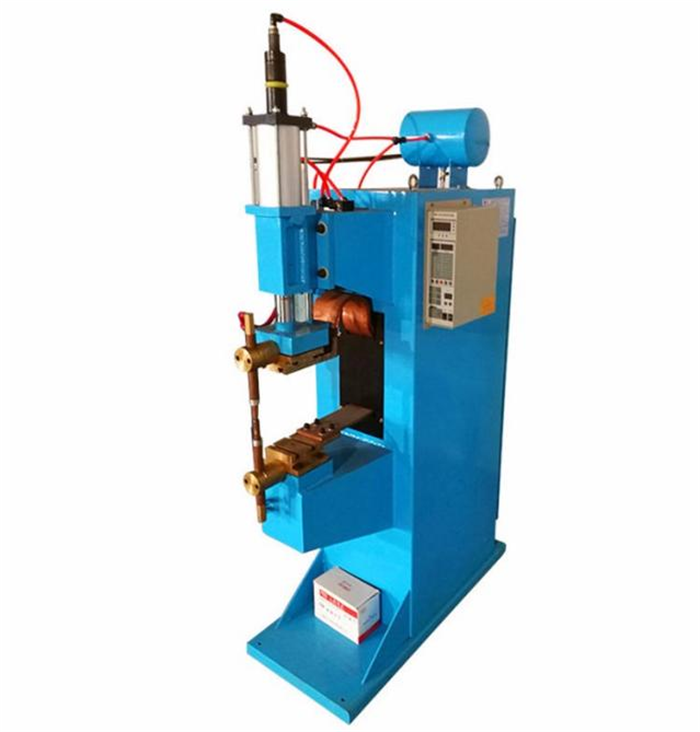
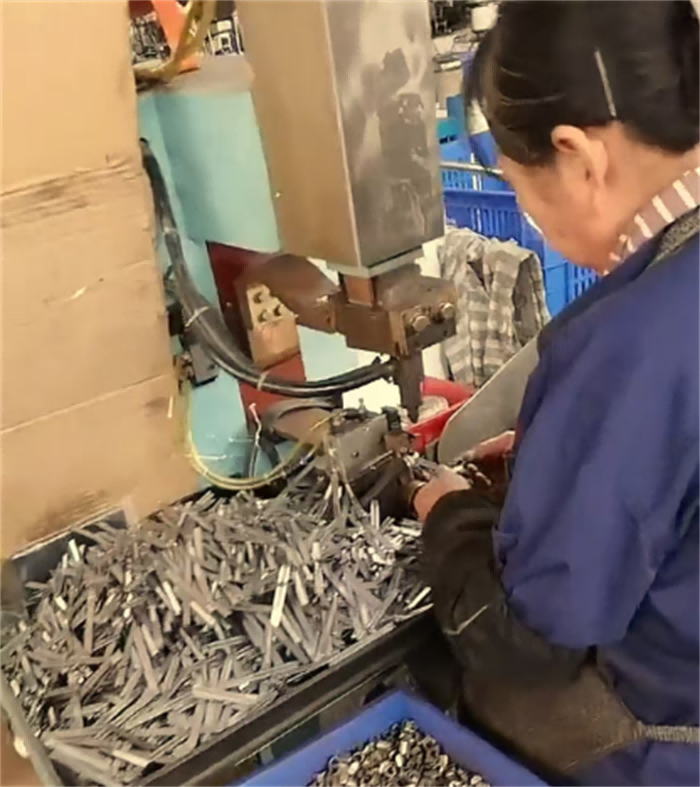
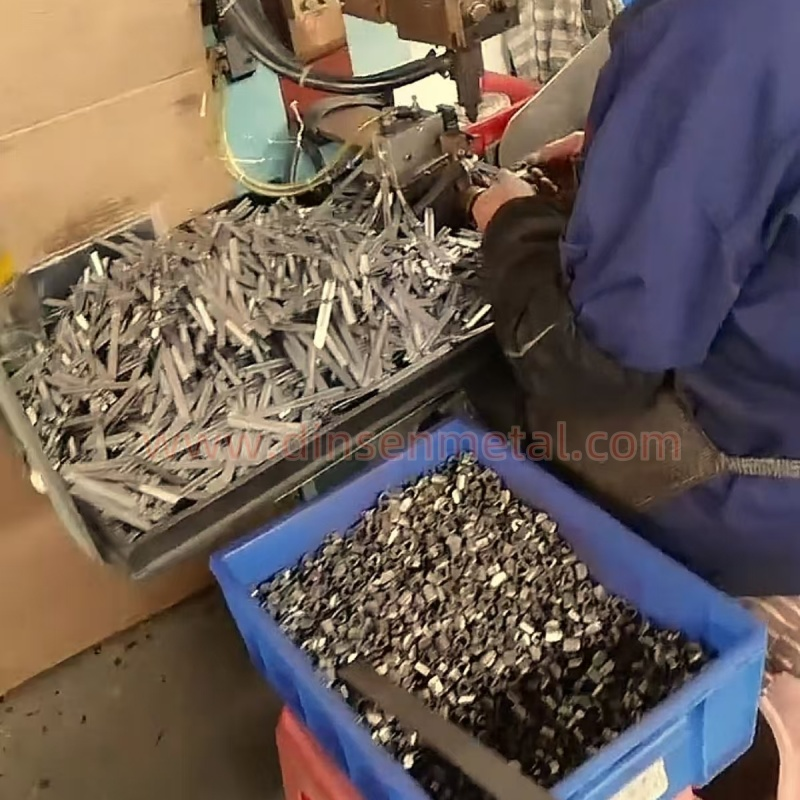
Punktsveising/lasersveising: Låsemekanismen (som snekkesete, boltbase) sveises og festes til stålbåndet for å sikre sveisens styrke og gradfrihet.
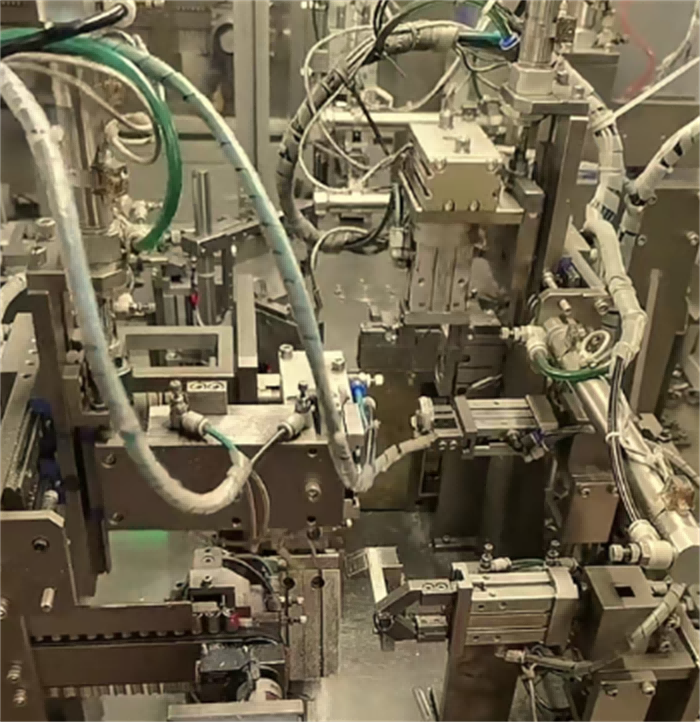
Automatisert sveising: Høypresisjons halsklemmer sveises med robotlaser for å forbedre effektivitet og konsistens.
4. Overflatebehandling
Elektroplettering/sprøyting: Karbonstålmaterialer må behandles for å forhindre rust, for eksempel sinkbelegg (hvit sink, farget sink), nikkelbelegg eller epoksyharpikssprøyting.
Passiveringsbehandling: Slangeklemmer i rustfritt stål passiveres ved beising for å forbedre korrosjonsmotstanden.
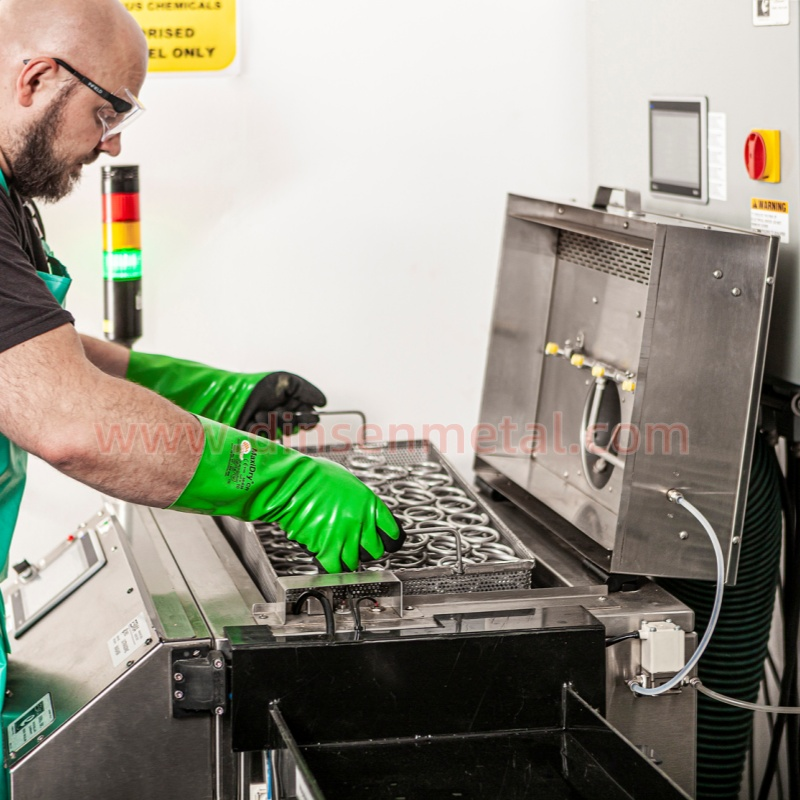
Passiveringsbehandling
5. Montering og låsing
Snekkeklemme: Monter snekkegirenheten, fest snekkesetet med nagling eller sveising for å sikre jevn rotasjon.
Boltklemme: Bor og gjenge hull i begge ender av stålbeltet, monter bolter og muttere, og kalibrer gjengetilpasningsnøyaktigheten.
6. Kvalitetsinspeksjon
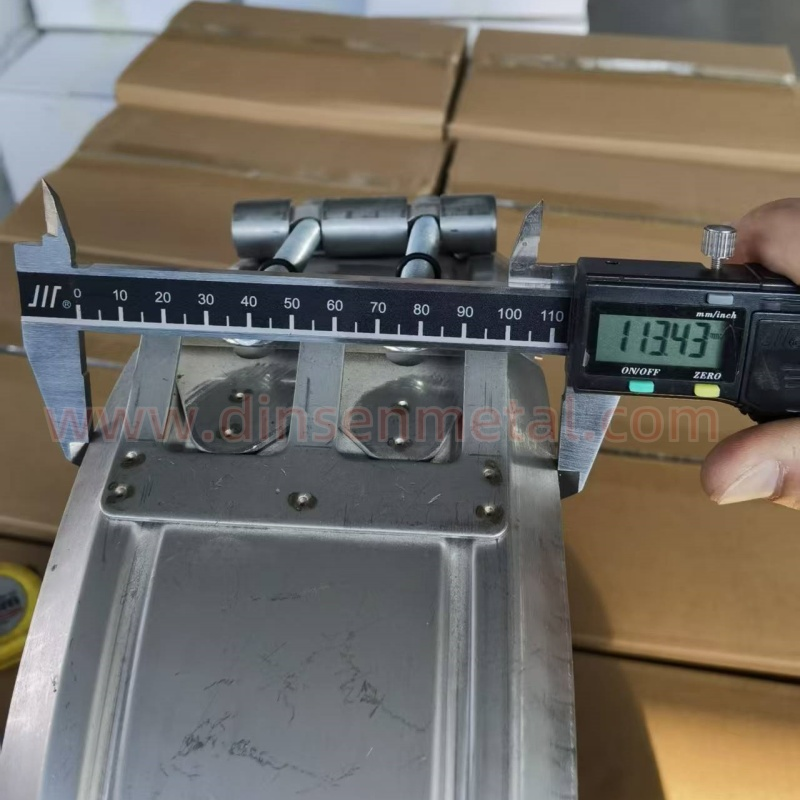
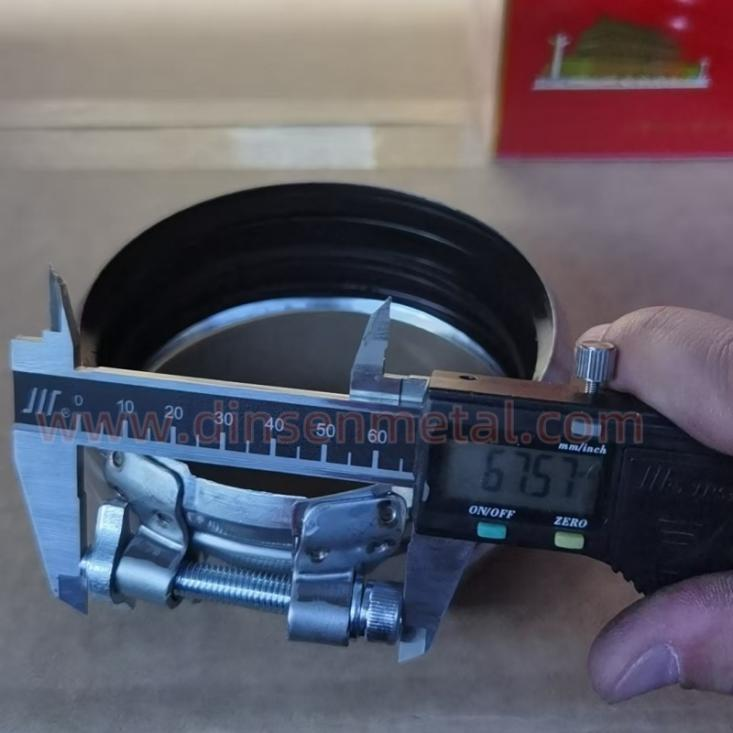
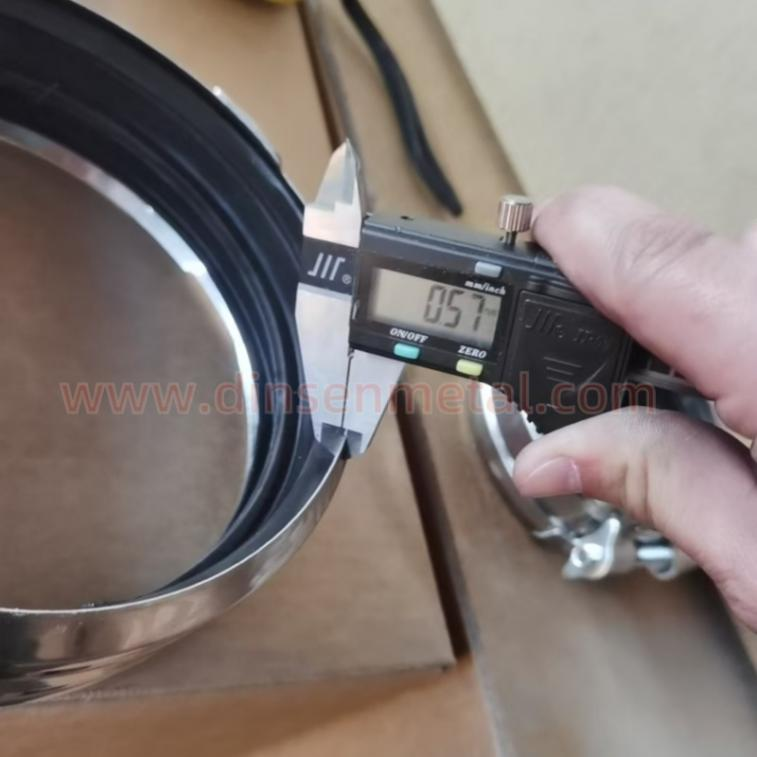
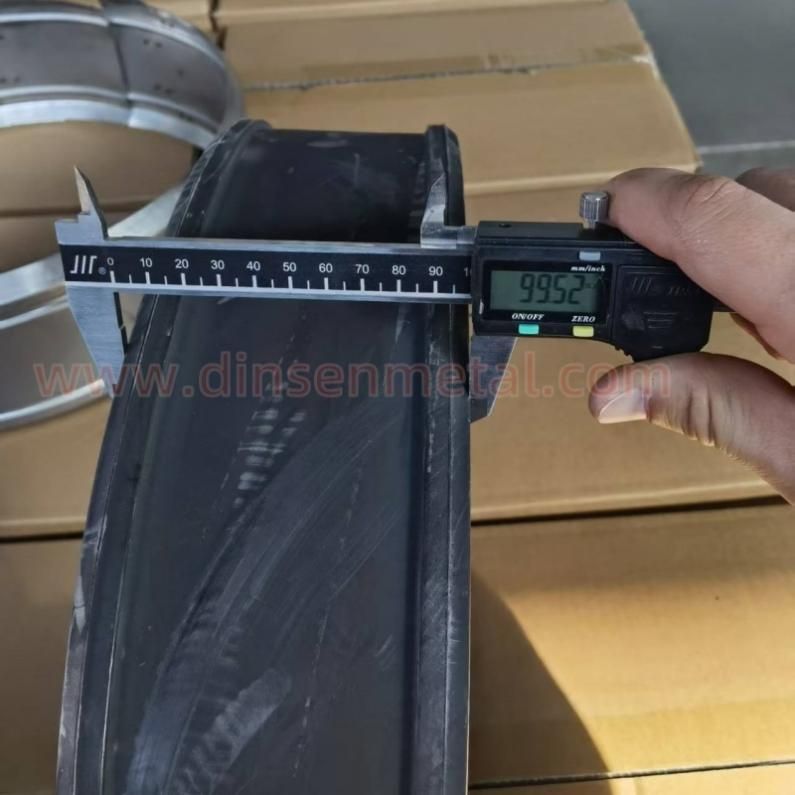
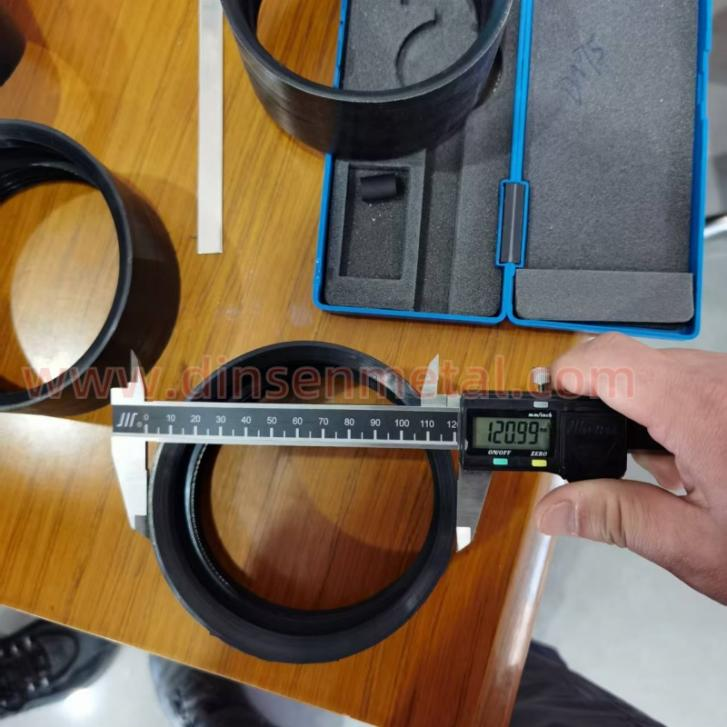
Dimensjonsdeteksjon: Bruk skyvelære og projektorer til å måle den indre diameteren på halsklemmen, tykkelsen på stålbeltet og låsemekanismens posisjon.
Styrketest: Bruk en strekkprøvemaskin for å teste klemkraften til halsklemmen (for eksempel strekkfasthet ≥500 MPa) og holdbarheten til låsemekanismen.
Korrosjonsbestandighetstest: Saltspraytest (f.eks. 48–96 timer) for å verifisere belegg- eller passiveringseffekten
7. Pakking
Kartongemballasje eller plastforseglet poseemballasje for å forhindre rust under transport og lagring.
Klassifisering og identifikasjon: Pakk etter spesifikasjon og materiale, og merk modell, batch og produksjonsdato.